【精益改善激活力 提质增效促发展】中船动力集团下属企业精益改善案例选登
为持续推进精益管理落地见效,激发全员改善创新活力,公司各下属企业立足生产一线,聚焦工序瓶颈与作业痛点,通过优化工艺路线、设计专用工具工装、推行模块化装配等务实举措,在压缩加工工时、节约制造成本、提升产品质量、改善作业安全等方面取得实际成效。现将部分典型案例分享如下。
操纵管工艺改善
中船三井精准识别工序浪费
长期以来,使用老38弯管机制作操纵管时,传统下料流程工序繁多,随着产能要求提升,传统流程的弊端日益凸显。中船三井管件科通过优化工艺路线,实现加工周期缩短,质量稳定。
主要改善措施为发现传统工序中的冗余浪费并优化工艺路线,传统弯管工序为“落料→打磨→弯管→划线→落料→打磨”,现改为“弯管→划线→落料→打磨”,精简了下料和预打磨两道工序。
通过上述改善举措,加工时间节约了20%,全年节约成本约30万元。
调速器支架安装面专机设计
中船镇柴设计专机优化工序
L23机架加工调速器支架安装面时,需要下机床翻身,再次上机床补充加工,占用龙门加工时间且工作强度较大。中船镇柴加工车间通过设计制作加工专机,实现解放机床加工与劳动负荷降低。
主要改善措施为设计了调速器支架安装面加工专机,通过使用加工专机以及钳工补充加工,避免了L23机架再次上机床补充加工调速器支架安装面这道工序。
通过设计专机并优化工序,可节省龙门加工时间1h,根据加工成本测算预计节约成本23万元。同时还避免了零件转运、起吊,降低了操作人员劳动负荷。
柴油机管子优化定型替代现场配置
中船河柴工艺方案优化
柴油机管子现场配置的制造工艺需工人到现场根据实际,实施测绘、定尺寸、弯型、现场铆接等工序,效率低下。中船河柴装备制造厂通过优化为定型工艺方案,提升作业标准化与效率。
主要改善措施为通过样管程序完成批量弯形、以及借助工装夹具进行零件焊接,大幅度缩减工时,提高零部件尺寸精度。节省了现场测绘、回车间加工,再去现场调整的大量工时。
通过上述举措,单台现场配置的6种管子经过改良直接成型,满足装机需求,单件节约现配工时2-3h,全年节约成本约17万元。
增压器托架组件模块化装配
中船沪东重机模块化装配方案
传统增压器安装需先将增压器托架安装到位,再安装空冷器及增压器组件。存在登高时间长导致的安全隐患以及且装配效率低的缺点。中船沪东重机中高速机制造部通过地面模块化装配,大幅缩短生产周期。
主要改善措施为通过工装以及吊装方案设计,实现将空冷器、增压器在增压器托架上先进行部装,模块化装配后再整体吊装至主机。
通过模块化改善,实现了从“散件”吊装向“模块总成”的跨越,缩短15小时装配工时,高空作业时间也由10余工时,缩短至1工时。
半圆孔加工方案改善
中船宜柴专用刀具设计
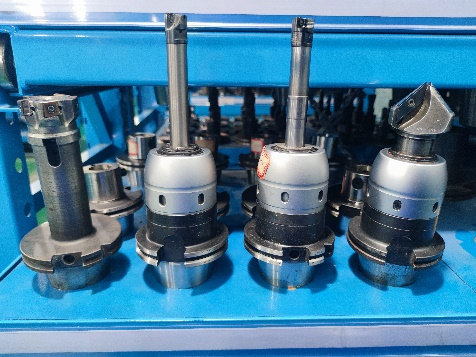
原半圆孔加工需安装辅助工艺块,且加工步骤多,生产成本高、且存在生产质量风险问题。中船宜柴机械加工一部通过设计专用刀具,免除工艺块使用,实现加工步骤减少,使用刀具数量降低。
主要改善措施为设计、制作专用刀具,从而使得原先需要7把刀具9个加工步骤的工艺方案优化为只需要4把刀具和4个加工步骤,并且免除了工艺块的使用。
通过上述改善,减少工艺步骤55%,提高工效50%以上,节省台时价值8000元,免除辅助工艺块也带来658元成本降低。同时降低了质量风险,合格率从90%提升至接近100%。

改善前
改善后